
Mécanique de haute précision : comment bien choisir
 Helene
•
1 septembre 2026
Avant de signer avec un atelier, vous devez savoir ce que change un niveau d’exigence supérieur sur le résultat. La mécanique de haute précision est une réponse pour les projets où chaque cote, chaque réglage et chaque contrôle comptent vraiment. Elle permet d’obtenir des pièces conformes, durables et cohérentes, tout en facilitant la comparaison entre plusieurs offres. En pratique, elle garantit une meilleure maîtrise des tolérances et aide à choisir la solution la plus rentable selon votre besoin réel.
Si vous hésitez entre plusieurs prestataires, ce guide vous aide à voir ce qui distingue une offre sérieuse d’une promesse trop vague. Vous y trouverez des critères concrets, des exemples de secteurs, des procédés à comparer et des questions utiles avant devis. L’idée est simple : vous donner des repères clairs pour acheter sans surpayer ni vous tromper.
Comprendre ce que la haute exigence change vraiment
Dans une chaîne de fabrication, la différence entre standard, précision et très haute précision se voit vite sur le terrain. Une mécanique standard tolère davantage d’écarts, alors qu’une approche plus exigeante réduit les variations, améliore la qualité et renforce la fiabilité. On parle souvent de tolérances de ±0,10 mm en standard, de ±0,02 mm en précision et parfois de ±0,005 mm en très haute exigence. Le bon choix dépend donc du besoin réel, pas seulement du prix affiché.
- Le standard convient aux pièces peu sensibles et aux volumes simples.
- La précision sert quand l’assemblage demande une meilleure régularité.
- La très haute précision devient utile sur les fonctions critiques.
- Le coût monte avec la complexité, mais le risque d’erreur baisse aussi.
Pour un acheteur, la vraie question est commerciale : quel niveau acheter pour éviter les retours, les ajustements et les pertes de temps ?
Quand une pièce devient critique pour le résultat final
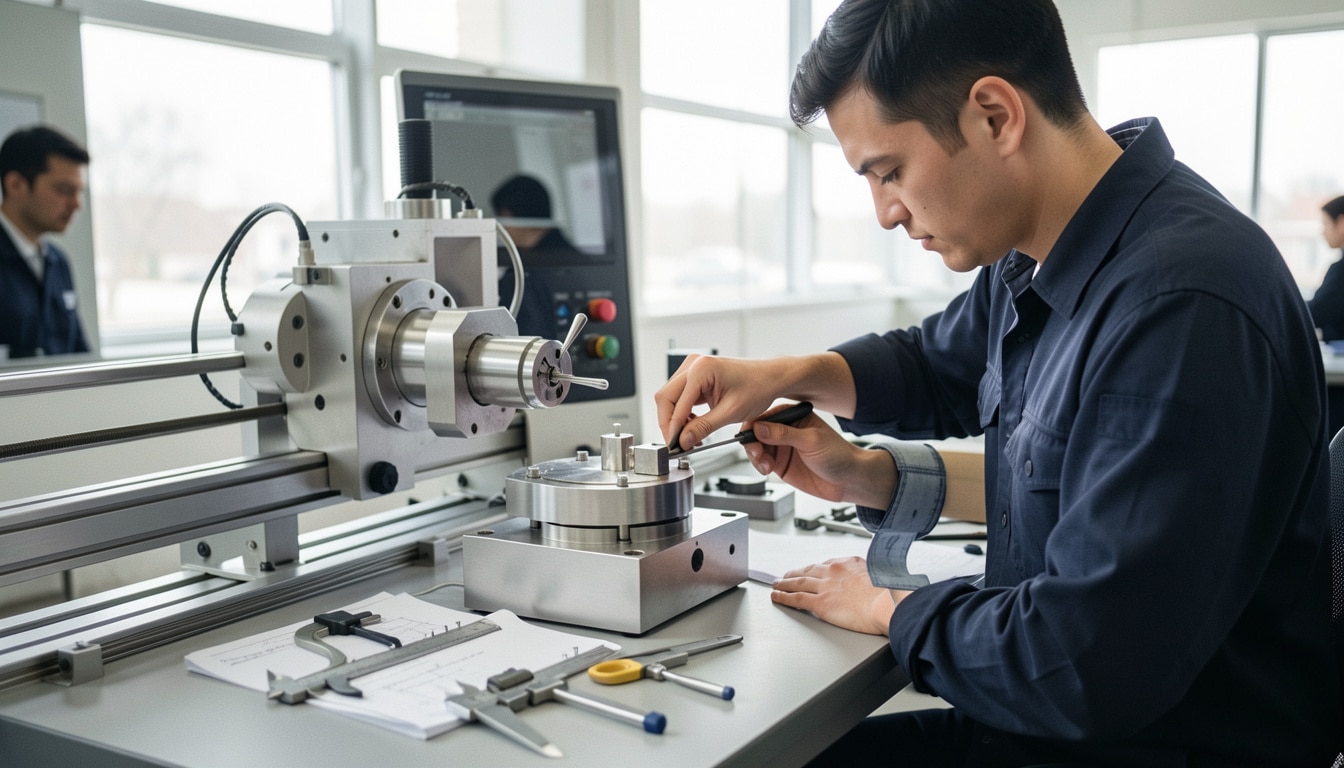
Un usinage devient critique dès qu’un défaut de quelques centièmes peut bloquer un montage ou dégrader la performance. Vous le voyez souvent sur une surface qui doit rester régulière, sur une finition qui conditionne l’assemblage, ou sur une forme qui doit rester stable après usinage. La précision n’est alors plus un confort, mais un levier de fiabilité. Dans un atelier, l’usinage de ces éléments demande aussi des contrôles plus fréquents, car un simple écart peut coûter une série entière.
- La pièce s’insère dans un ensemble mobile ou étanche.
- L’usure d’un défaut aurait un impact fonctionnel immédiat.
- Le moindre écart de forme ou de cote crée un rejet.
Un bon usinage de précision limite ces défauts visibles et fonctionnels, surtout quand la pièce doit tenir dans le temps. Pour approfondir ce sujet, consultez notre guide sur piece usinée.
Les critères qui font la différence entre deux offres
Deux devis peuvent sembler proches, mais la différence se joue sur la qualité réelle de l’exécution. Pour comparer, regardez la norme annoncée, l’expérience de l’atelier, et surtout sa capacité à proposer une réponse claire à votre cahier des charges. Un prestataire sérieux sait répondre sur les tolérances, la traçabilité et les délais, sans flou. Le savoir-faire se mesure aussi à la manière dont il explique ses limites, pas seulement à ses promesses.
| Critère | Prestataire solide |
|---|---|
| Norme | Indiquée et vérifiable |
| Atelier | Organisé pour contrôler |
| Savoir | Expérience démontrée |
| Proposer | Une solution adaptée |
| Répondre | Avec des données précises |
Avant de demander un devis, posez trois questions : quelles tolérances garantissez-vous, comment contrôlez-vous la série, et quel délai réaliste pouvez-vous tenir ?
Les secteurs où l’exigence ne laisse pas de place à l’approximation
Certains marchés achètent de la performance avant tout, et l’industrie y regarde de près. Dans l’industrie aéronautique, médicale ou robotique, un composant mal ajusté peut bloquer tout un système. Le client cherche alors un projet sécurisé, avec des contrôles clairs et une répétabilité constante. Un composant de guidage, un axe, un boîtier ou une bague doit rester conforme, même sur une production longue. C’est là qu’un groupe industriel ou une structure plus ciblée fait la différence selon le volume et l’urgence.
- Aéronautique : tolérances serrées et traçabilité complète.
- Médical : conformité documentaire et régularité absolue.
- Défense : robustesse, sécurité et confidentialité.
- Énergie : tenue dans le temps et contrôle renforcé.
- Optique et robotique : composant stable et assemblage fiable.
Pour choisir, regardez d’abord la criticité du projet, puis la capacité du prestataire à suivre votre rythme sans sacrifier la qualité.
Aéronautique, médical, défense: trois marchés, trois attentes
Dans l’aéronautique, la technicité impose une précision mesurable et une production parfaitement documentée. Dans le médical, la technicité se traduit par des contrôles plus stricts, car chaque entreprise doit prouver la conformité des composants. Dans la défense, la mécanique doit souvent répondre à des exigences de traçabilité et de sécurité renforcée. Trois secteurs, trois niveaux d’exigence, mais un point commun : la moindre dérive peut coûter cher.
- Aéronautique : contrôle dimensionnel systématique et historique de fabrication.
- Médical : validation des lots et répétabilité élevée.
- Défense : confidentialité, tests renforcés et suivi documentaire.
Si votre marché ressemble à l’un de ces cas, vous devez comparer les prestataires sur leur capacité à justifier chaque étape, pas seulement sur le délai annoncé.
Comment savoir si votre secteur a vraiment besoin d’un spécialiste
Le besoin d’un spécialiste apparaît souvent quand les erreurs coûtent plus cher que l’écart de prix initial. Si votre industrie exige des reprises fréquentes, si le service actuel ne répond pas aux délais, ou si le prestataire ne sait pas proposer un contrôle adapté, il faut changer de niveau. La fiabilité devient alors le vrai critère d’achat, surtout sur une pièce critique. Un atelier généraliste peut convenir pour des tâches simples, mais pas pour un projet complexe ou sensible.
- Vous avez des retours qualité répétés.
- Le besoin de contrôle dépasse l’ordinaire.
- Le service actuel manque de réactivité.
- Le projet impose une solution sur mesure.
Dans ces cas, mieux vaut répondre avec un spécialiste que de multiplier les ajustements après livraison.
Les procédés à comparer avant de passer commande
Avant de commander, comparez les procédés comme vous compareriez plusieurs offres commerciales. L’usinage par fraisage convient bien aux formes planes et aux poches complexes, tandis que le tournage reste idéal pour les pièces cylindriques. Le perçage, lui, est rapide mais limité si la géométrie devient sophistiquée. Une machine numérique apporte de la répétabilité, surtout quand l’outil doit travailler longtemps sans dérive. Selon le délai, privilégiez aussi le procédé le plus simple compatible avec la géométrie, car il réduit souvent le coût final.
- Fraisage : polyvalent, mais plus long sur certaines séries.
- Tournage : rapide sur les formes rondes, moins adapté aux formes complexes.
- Perçage : économique, mais limité en sophistication.
- Rectification : très précise, mais plus coûteuse.
- Électroérosion : utile sur matières dures, avec un délai plus élevé.
Le bon choix dépend du matériau, de la complexité et du temps disponible pour produire.
Tournage, fraisage et perçage: lequel choisir selon le besoin
Pour une pièce cylindrique, le tournage reste souvent le plus logique, surtout si la matière se travaille facilement. Le fraisage prend l’avantage dès qu’il faut créer une forme plus libre, des rainures ou des logements précis. Le perçage, lui, sert quand l’objectif est simple et rapide. En usinage, le bon arbitrage se fait entre géométrie, matière et coût. Un même usinage peut d’ailleurs combiner plusieurs procédés pour gagner en efficacité.
- Pièce ronde : tournage prioritaire.
- Bloc avec poches : fraisage recommandé.
- Perforation simple : perçage suffisant.
- Combinaison complexe : usinage mixte conseillé.
Le meilleur choix n’est pas toujours le plus technique ; c’est souvent celui qui réduit les reprises et sécurise le résultat.
Ce que le parc machine révèle sur la capacité d’un atelier
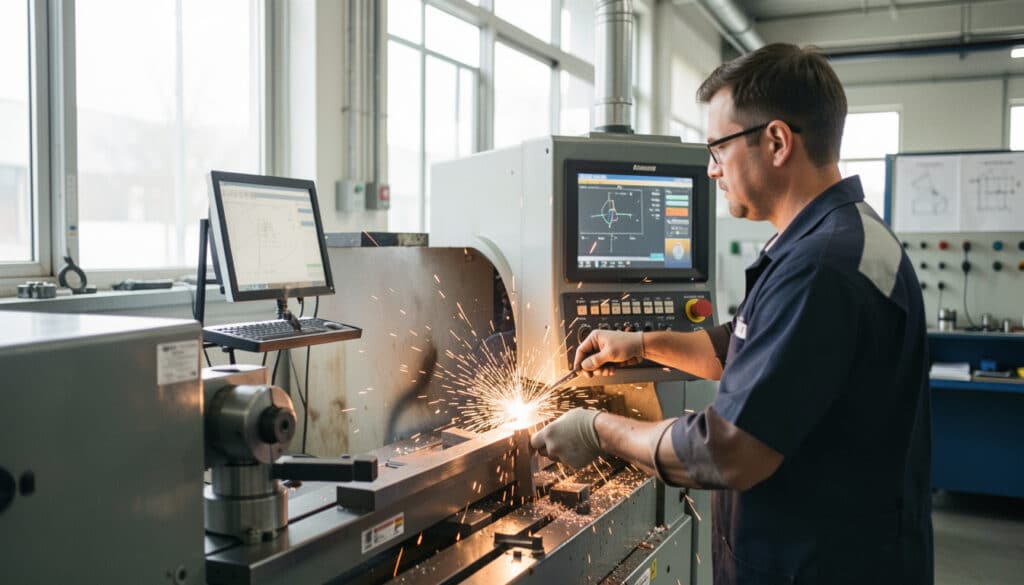
Le parc machine en dit long sur la capacité à réaliser une production stable. Une machine récente, bien entretenue et pilotée numériquement inspire plus confiance qu’un équipement isolé et ancien. La technologie embarquée, les capteurs de contrôle et l’automatisation montrent aussi si l’atelier peut tenir les séries sans dérive. Regardez ce qu’il peut réaliser en répétabilité, pas seulement en démonstration.
| Équipement | Ce qu’il révèle |
|---|---|
| Machine CNC | Répétabilité et programmation |
| Mesure 3D | Contrôle précis des cotes |
| Robot d’alimentation | Production continue |
| Poste de contrôle | Validation finale fiable |
Un atelier bien équipé rassure sur la constance, surtout quand votre commande doit être tenue dans le temps.
Matériaux, finitions et contrôle: les vrais marqueurs de qualité
La matière choisie change tout, parce qu’un matériau ne réagit jamais comme un autre. L’acier, l’inox, l’aluminium ou les alliages techniques n’imposent pas les mêmes efforts, ni la même finition. Une bonne fabrication doit donc produire une surface régulière, propre et compatible avec l’usage final. La précision n’est utile que si elle s’accompagne d’une finition stable et d’un contrôle conforme à la norme attendue. C’est souvent là que l’on voit la différence entre une offre correcte et une offre premium.
- Acier pour la robustesse et la tenue mécanique.
- Inox pour la résistance à la corrosion.
- Aluminium pour la légèreté et la vitesse d’usinage.
- Alliages techniques pour les usages les plus exigeants.
Comparer les prestataires sur leur maîtrise matière/procédé vous évite de payer une solution inadaptée.
Acier, inox, aluminium: comparer les contraintes réelles
L’acier supporte bien l’usinage, mais il demande une technique solide pour garder une bonne surface. L’inox résiste mieux à la corrosion, mais il chauffe davantage et use plus vite les outils. L’aluminium se travaille facilement, avec une précision souvent rapide à obtenir, mais il marque plus vite en surface. Chaque matière impose donc une lecture différente du devis, surtout si vous cherchez un rendu propre dès la première série.
- Acier : robuste, mais plus exigeant en contrôle.
- Inox : durable, mais plus délicat à usiner.
- Aluminium : rapide, mais sensible aux rayures.
Le bon atelier saura adapter l’usinage à la matière, sans promettre la même solution pour tout.
Pourquoi la finition et le contrôle changent la décision d’achat
La finition n’est pas un détail esthétique : elle influence l’assemblage, la durée de vie et la qualité perçue. Un atelier sérieux sait répondre sur l’état de surface, l’ébavurage, la planéité et le contrôle final. C’est souvent ce qui évite une pièce qui accroche, un montage qui force ou une usure prématurée. La qualité se voit alors dans la régularité du résultat, pas seulement dans le discours commercial.
- État de surface homogène.
- Arêtes propres et sans bavure.
- Contrôle dimensionnel documenté.
- Vérification visuelle avant expédition.
Si vous comparez deux offres, celle qui détaille le contrôle inspire souvent plus confiance que celle qui se contente d’un prix bas.
Choisir le bon partenaire sans surpayer ni se tromper
Le bon partenaire n’est pas forcément le moins cher, ni le plus grand. Une entreprise solide doit proposer un service clair, une production maîtrisée et un accompagnement adapté à votre projet. Selon la complexité, vous pouvez viser un atelier très spécialisé, un prestataire local réactif ou un groupe capable d’absorber de gros volumes. Le client gagne surtout à demander un devis détaillé, avec délais, tolérances, contrôle et conditions de reprise. C’est là que l’on évite les mauvaises surprises.
- Clarté du devis et des tolérances.
- Expérience sur des projets similaires.
- Capacité à proposer un contrôle adapté.
- Réactivité sur les échanges techniques.
- Compatibilité entre budget, délai et complexité.
En pratique, un bon choix d’achat repose sur l’équilibre entre prix, sécurité et qualité de service.
Les questions à poser avant de signer un devis
Avant de signer, vous devez savoir si le prestataire peut répondre à votre besoin sans improviser. Demandez quelle norme il suit, comment il mesure la fiabilité de ses pièces, et s’il peut détailler la technique utilisée. Un bon interlocuteur répond sans détour et montre ses limites si nécessaire. Vous devez aussi savoir si le contrôle est inclus, si les reprises sont prévues, et comment le délai tient en cas d’aléa.
- Quelle tolérance garantissez-vous ?
- Comment contrôlez-vous chaque lot ?
- Quelle norme appliquez-vous ?
- Pouvez-vous répondre à une urgence ?
- Quel niveau de fiabilité documentez-vous ?
- Que se passe-t-il en cas d’écart ?
Si les réponses sont précises, vous savez déjà que le sérieux est au rendez-vous.
Quand privilégier un atelier local, spécialisé ou plus grand
Un atelier local convient souvent quand vous voulez échanger vite, suivre le projet de près et réduire la logistique. Un grand groupe rassure davantage sur la capacité de production et la continuité de service. Entre les deux, un atelier spécialisé peut offrir le meilleur compromis pour la mécanique complexe, avec plus de souplesse qu’une grosse structure. En France, beaucoup d’entreprises de l’industrie choisissent ce mix selon l’urgence et la technicité.
- Atelier local : proximité et réactivité.
- Atelier spécialisé : expertise et sur-mesure.
- Grand groupe : volume, continuité et process.
Le bon choix dépend donc de votre priorité du moment : vitesse, capacité ou accompagnement technique.
FAQ – Questions fréquentes sur le choix d’une solution de précision
Quelle différence entre usinage de précision et très haute précision ?
L’usinage de précision vise des écarts serrés et une bonne répétabilité, alors que la très haute précision pousse plus loin le contrôle des cotes et de la finition. Si votre pièce supporte mal le moindre écart, la seconde option devient préférable.
Comment comparer deux ateliers sur la fiabilité et la qualité ?
Comparez leurs moyens de contrôle, leurs références et leur capacité à documenter chaque usinage. La fiabilité se lit dans les preuves, pas dans les promesses, et la qualité doit être visible dans les résultats mesurés.
Quels matériaux demandent le plus de technicité ?
L’inox, les aciers trempés et certains alliages techniques demandent souvent plus de technicité. Ils exigent un usinage stable, des outils adaptés et une finition maîtrisée pour garder une bonne précision.
Quand faut-il demander un contrôle renforcé ?
Demandez un contrôle renforcé dès qu’un défaut peut bloquer l’assemblage ou nuire à la fiabilité. C’est particulièrement utile quand l’usinage concerne une série critique ou une pièce qui travaille sous contrainte.
Un atelier local peut-il répondre à un projet complexe ?
Oui, s’il dispose de la machine adaptée, d’une vraie maîtrise matière et d’un contrôle sérieux. Un atelier local bien équipé peut même offrir plus de souplesse qu’une grande structure sur un usinage complexe.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie